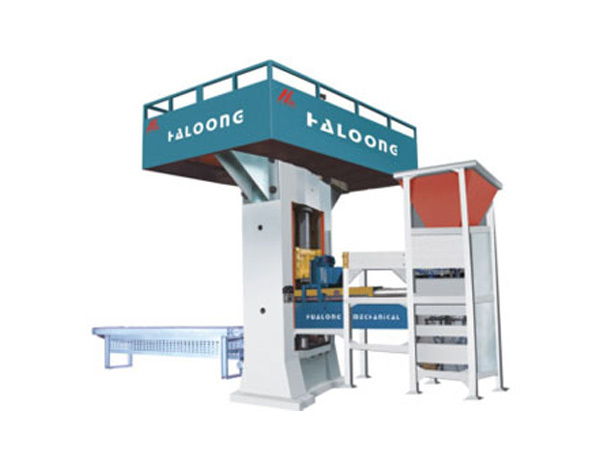
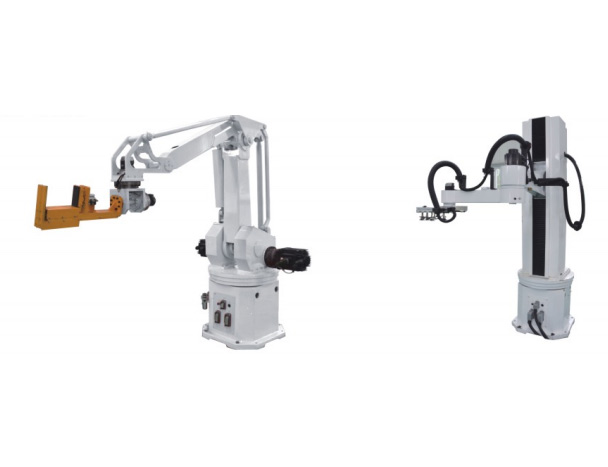
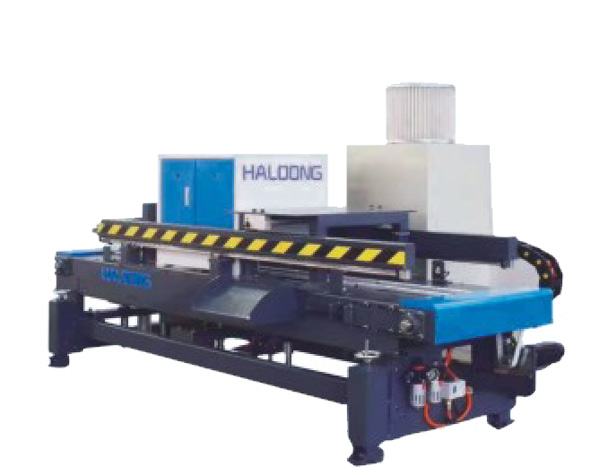
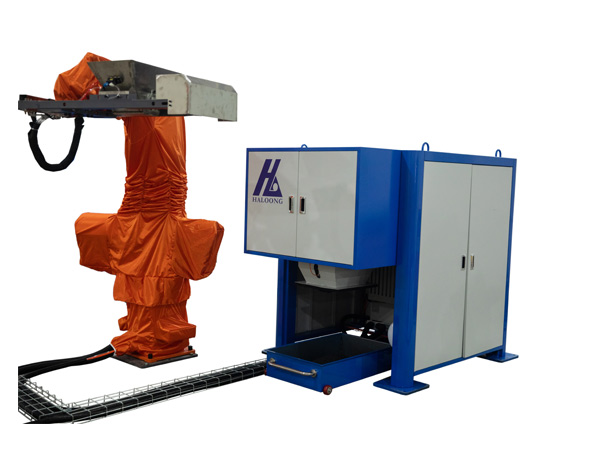
- 欢迎访问——郑州华隆机械制造有限公司 - 专注伺服螺旋压力机及其自动化
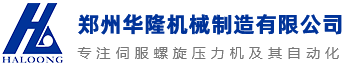
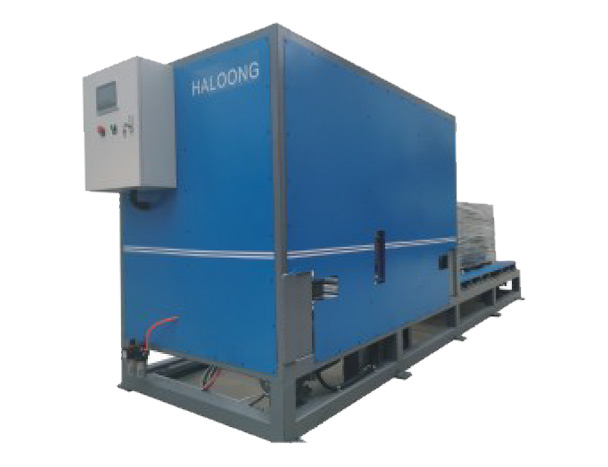
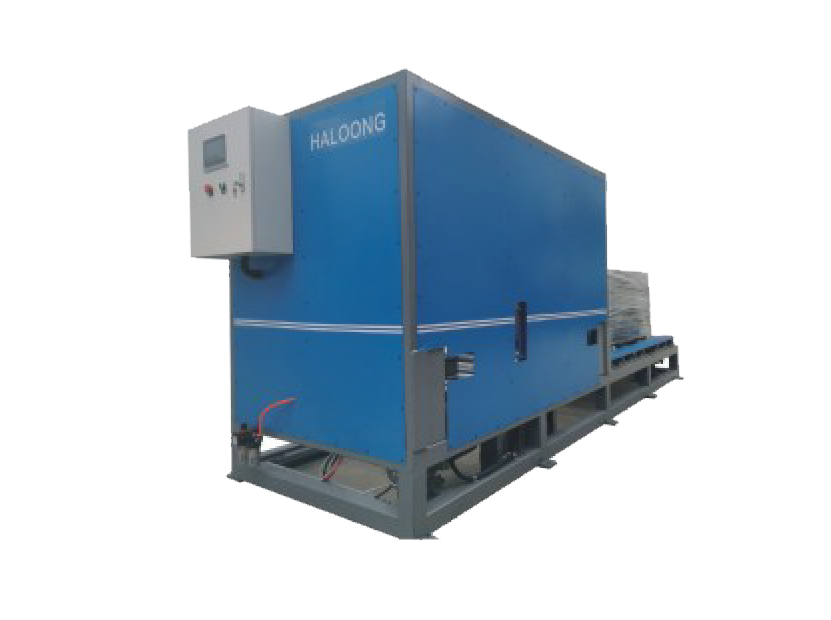
耐火砖码垛托盘库(空托盘储料机 / 托盘缓存库)是配套耐火砖全自动码垛产线的专用仓储辅机设备,专为空塑料 / 钢制托盘实现集中缓存、有序供给的自动化单元;单机标准缓存容量 8~10 个空托盘,可与码垛机器人、AGV 自动导引车做电控联机通讯,集成在耐火砖成型→烘干→码垛全流程,完成空托盘自动出库、输送就位、满垛托盘交接信号互通的一体化成套非标自动化设备,属于码垛系统前端托盘上料关键配套装备。
设备组成:托盘升降存取机构、机架主体、托盘导向限位组件、驱动模组(链条 / 油缸 / 伺服)、光电 / 接近检测传感器、PLC 通讯模块、对接输送辊道、安全防护组件。
依托PLC 控制系统 + 现场总线信号交互,和机器人、AGV 三方建立 IO/Profinet 通讯,分空托盘入库缓存、空托盘出库供料、满垛托盘换托联动三个工作逻辑:
1. 空托盘入库缓存 AGV 将生产线回流的空托盘运送至托盘库入库位,设备检测到位信号后,升降机构配合分层托举,逐层将空托盘堆叠收纳入库,依次叠存至 8~10 个满库限位,满料后向上位系统 / AGV 发送库满信号,暂停 AGV 补托。
2. 空托盘自动出库定位 码垛机器人就绪、请求上托信号下发至托盘库,设备驱动底层出托机构,单次送出单个空托盘至码垛工位输送线,配套侧挡、限位气缸完成托盘精准定位,到位传感器反馈 “托盘就位” 信号给码垛机器人,机器人开始耐火砖码垛作业。
3. 满垛联动换托交互 单托盘耐火砖码垛完成后,机器人向托盘库、AGV 同步发满垛信号:托盘库待命准备下一个空托盘出料,AGV 接收指令抵达满垛工位,将载砖满托盘转运下线;AGV 取走满盘后反馈完成信号,托盘库再次启动出托,循环连续供托。
信号交互逻辑:三方通过数字量信号 / 工业以太网互传「托盘缺料、库满、托盘到位、码垛完成、AGV 到位 / 取走」5 类关键联锁信号,实现无人工干预自动启停。
1. 空托盘集中缓存:解决耐火砖产线空托盘回流分散、摆放杂乱、占用码垛工位地面的问题,8~10 盘缓存量适配码垛间歇与 AGV 往返时差,缓冲供需节拍差;
2. 自动化定点供托:替代人工搬托、摆托,按照码垛节拍自动单发空托盘并精准定位,保证机器人抓取码垛基准精度;
3. 产线节拍缓冲:AGV 调度延迟、短暂故障时,依靠库内缓存空托盘保障码垛机器人不停机待料;码垛短时停机时,托盘库暂存回流空托盘,避免空托堆积堵线;
4. 全链路联锁管控:打通机器人、AGV、前端输送线数据链路,实现整线自动化闭环,作为码垛系统的托盘物流枢纽。
1. 适配耐火砖工况优化:耐火砖生产粉尘大、环境温度偏高、托盘多为重载钢制托盘,设备机架加厚、传动防尘设计,耐粉尘、耐磕碰、重载承载力强;
2. 紧凑占地:竖向堆叠存托,相比平铺存放节省 70% 以上车间用地,适配耐火砖厂房空间紧张场景;
3. 联机兼容性强:标准工业通讯接口,可匹配主流国产 / 进口码垛机器人、潜伏式 / 叉取式 AGV,快速接入现有自动化产线;
4. 容错保产:8~10 盘冗余缓存容量,弥补 AGV 往返运料、设备短时检修的节拍差,大幅降低码垛机空等停机率;
5. 降本减人:取消岗位专职搬托工人,消除人工码盘错位、砸砖、磕碰托盘的损耗,降低耐火砖次品率与托盘损坏成本;
6. 定位精度高:机械限位 + 光电双重定位,托盘摆放偏差可控在 ±5mm 内,适配机器人定点码垛工艺要求。
· 定型耐火砖、镁砖、铝矾土砖、浇注预制块生产线:砖体经烘干窑出料后,由输送线转运至码垛区,托盘库前置供托,机器人码垛、AGV 入库转运,是耐火材料智能化工厂标配;
烧结砌块、重型建材、耐火颗粒包装袋重载码垛线(同规格钢制 / 塑料托盘、重载工况);
传统人工码垛耐火砖车间技改,新增机器人 + AGV 自动化升级时,配套加装托盘库,无需大范围改造厂房布局即可实现自动化闭环。
 01
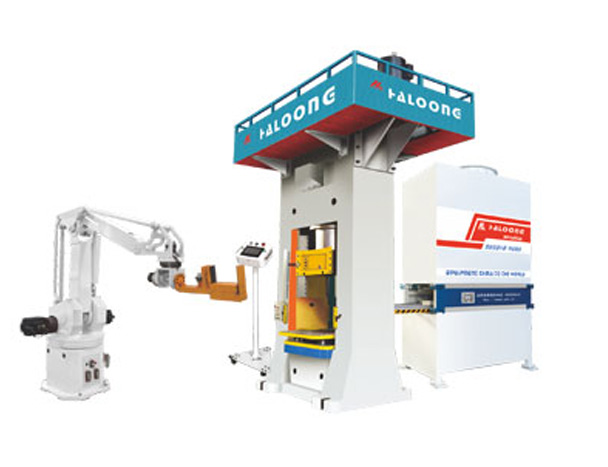
加压能量可在每行程预设定值,每个行程反复实践出大小的平衡和稳定性,保证制品的均一。伺服电机直驱,无需离合制动的反应时间,运行速度更快。
02伺服压力机在锻打下死点时的打击速度很快,起到瞬间温度不均的效果也已被消除,以及滑动卡死(因偏心产生的欠锻件)的情况,而且对同种材料可用不同力度反复加压使之适度变形,实现多次锻压。
03模具只在打击时接触,可以起到对材料模具任其材料的时间非常短,因此模具的温度变化不大,大大延长了模具寿命。
04伺服电机直驱,机械零部件较少,轴承与传动件不易损坏,通常运行,无需常润滑,马达自身即可实现停止,机械式制动器只做二重保护,在停电等紧急时使用,制动片使用寿命很长。
05伺服锻压压力机可设定加压能量,因此无论轻重下料,之后施以设定的能量对材料加压,大吨位压力机也可锻压小型锻件,单位时间的加工量基本无变化,大小兼用,有事半功倍的效果。
06由于只在锻打时才旋转,(摩擦方式为滑动等非连续运转),传统的飞轮效果相比以往的摩擦压力机节能约55%。
07加压方式和以往的摩擦压力机相比,飞轮能量全部转做加压,为瞬间冲击加压方式,因此产生的加压能量很高。
08压力机只在锻打瞬间才转动,飞轮没有过度的旋转振动,可实现基础基建工程,噪音和振动远低于冲击锤。