- 欢迎访问——郑州华隆机械制造有限公司 - 专注伺服螺旋压力机及其自动化
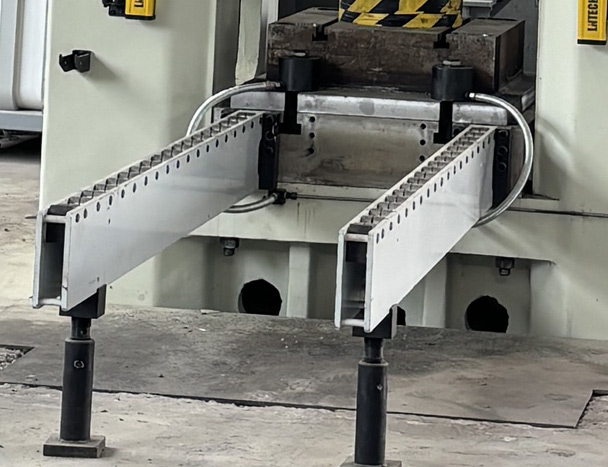
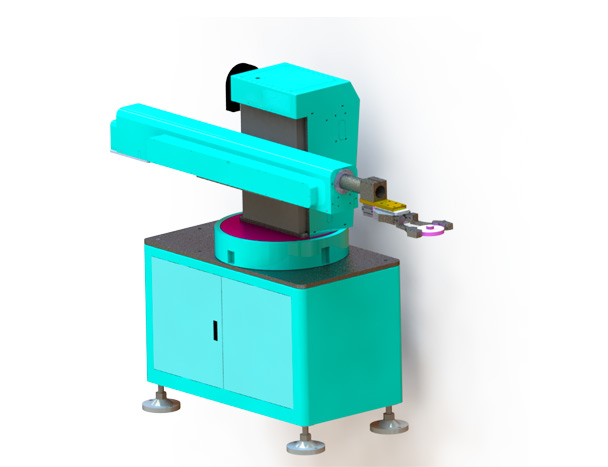
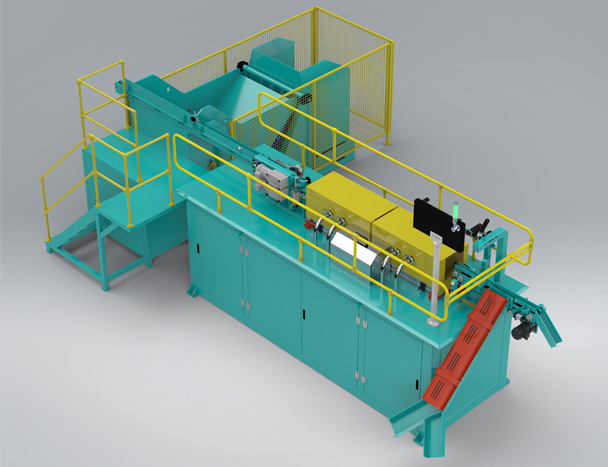
自动换模系统是集成在压力机、冲床、液压机、锻压机上的一套机电液一体化系统,用于替代人工/半人工方式,实现模具快速、自动、安全的装卸、定位、夹紧、管路对接与参数匹配,是多品种小批量生产的核心增效装置。
自动换模系统(压力机快速换模装置)
产品定义
自动换模系统是集成在压力机、冲床、液压机、锻压机上的一套机电液一体化系统,用于替代人工/半人工方式,实现模具快速、自动、安全的装卸、定位、夹紧、管路对接与参数匹配,是多品种小批量生产的核心增效装置。
核心工作原理
系统由模具快速夹紧机构、模具输送/搬运机构、自动定位对中系统、液压/气动快换接头、模具存储库、PLC 控制系统、安全互锁模块组成。将传统人工吊模、对孔、拧螺栓、接油管气管、调参数等复杂流程,优化为一键自动完成的标准化动作。
核心作用与优势
换模时间从小时级缩短至分钟级,大幅提升设备利用率。降低劳动强度,减少吊模安全风险,提高生产安全性。定位精准、夹紧可靠、管路对接零泄漏,保证产品一致性。适配单工位、多工位、多台压力机连线生产。支持模具存储管理,实现快速换产、柔性生产。
常见类型与典型机型
单机快速换模系统、多机连线自动换模系统。带模具库存储型、无库简易型。
典型机型:压力机全自动快速换模装置。
 01
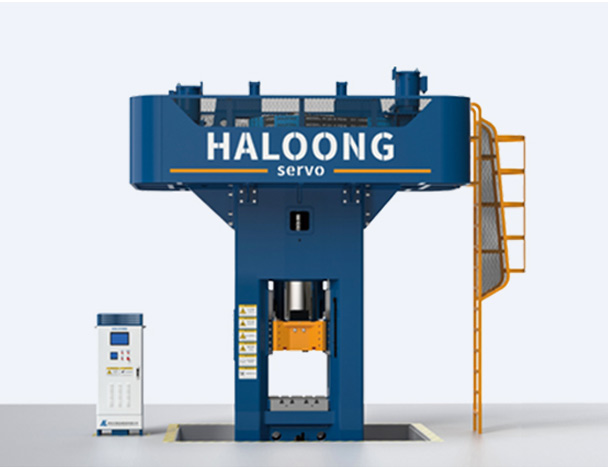
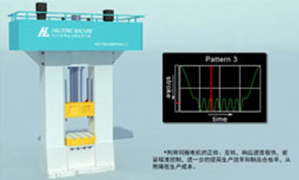
加压能量可在每行程预设定值,每个行程反复实践出大小的平衡和稳定性,保证制品的均一。伺服电机直驱,无需离合制动的反应时间,运行速度更快。
02伺服压力机在锻打下死点时的打击速度很快,起到瞬间温度不均的效果也已被消除,以及滑动卡死(因偏心产生的欠锻件)的情况,而且对同种材料可用不同力度反复加压使之适度变形,实现多次锻压。
03模具只在打击时接触,可以起到对材料模具任其材料的时间非常短,因此模具的温度变化不大,大大延长了模具寿命。
04伺服电机直驱,机械零部件较少,轴承与传动件不易损坏,通常运行,无需常润滑,马达自身即可实现停止,机械式制动器只做二重保护,在停电等紧急时使用,制动片使用寿命很长。
05伺服锻压压力机可设定加压能量,因此无论轻重下料,之后施以设定的能量对材料加压,大吨位压力机也可锻压小型锻件,单位时间的加工量基本无变化,大小兼用,有事半功倍的效果。
06由于只在锻打时才旋转,(摩擦方式为滑动等非连续运转),传统的飞轮效果相比以往的摩擦压力机节能约55%。
07加压方式和以往的摩擦压力机相比,飞轮能量全部转做加压,为瞬间冲击加压方式,因此产生的加压能量很高。
08压力机只在锻打瞬间才转动,飞轮没有过度的旋转振动,可实现基础基建工程,噪音和振动远低于冲击锤。
典型应用
锻造、冲压、注塑、液压成型等多品种、高频换模场景。
选型要点
设备类型:冲床/压力机/液压机/锻压机。
模具重量、尺寸、安装方式、换模时间目标。
单工位/多工位、单机/连线、是否需要模具库。
控制方式:手动/半自动/全自动、安全互锁等级。•
液压/气动接口、供电信号、安装空间