- 欢迎访问——郑州华隆机械制造有限公司 - 专注伺服螺旋压力机及其自动化
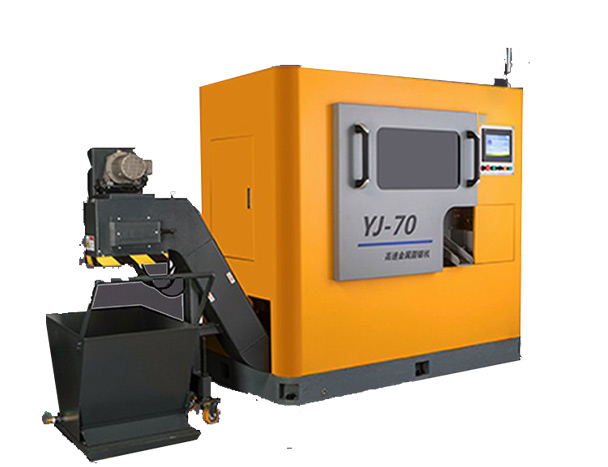
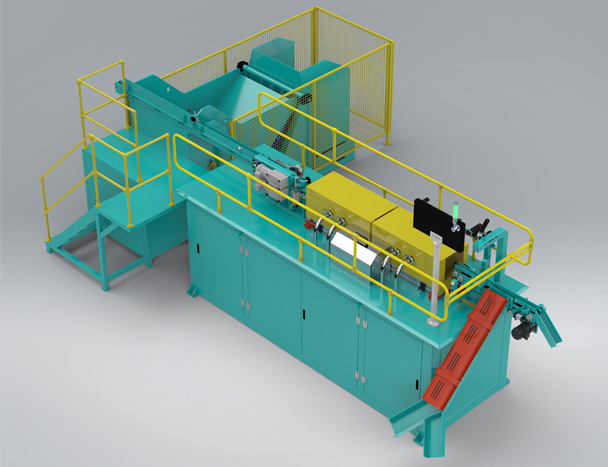
锯床是锻造生产线首道工序的关键下料设备,主要用于金属棒料、管料、环件、方坯 等锻件原材料的定尺切断,以获得尺寸精确、端面平整的锻前坯料,为加热、锻造提供合格毛坯,是实现精密锻造的基础装备。
锯床(锻件原料精准切割设备)
产品定义
锯床是锻造生产线首道工序的关键下料设备,主要用于金属棒料、管料、环件、方坯
等锻件原材料的定尺切断,以获得尺寸精确、端面平整的锻前坯料,为加热、锻造提
供合格毛坯,是实现精密锻造的基础装备。
核心工作原理
设备由床身、锯切机构、夹紧机构、送料机构、数控系统及液压系统组成。通过电机
驱动锯带做循环切削运动,液压系统自动夹紧工件,数控或机械装置控制送料长度与
切削速度,锯头按设定路径进给,实现对金属材料的连续稳定切割,保证坯料长度公
差与端面垂直度。
核心作用与优势
实现锻件原料高精度、高效率、自动化切断,替代人工切割与粗放式下料。
切割端面平整无毛刺、尺寸精度高,减少后续加工余量,降低材料损耗。
自动化送料、自动夹紧、自动停机,大幅节省人工,提升生产线节拍。
运行稳定、故障率低,适配碳钢、合金钢、不锈钢、钛合金等多种材料。
可与加热炉、锻造线联动,实现从下料到锻造的连续自动化。
常见类型与典型机型
卧式金属带锯床:通用型,适合棒料、方坯批量下料。
立式带锯床:适合大截面、异形件、环件切割。
数控全自动带锯床:带自动送料、定位、计数、长度补偿。
圆锯机:高速切割,断面更光洁,适合高精度下料。
典型机型:4230/4240/4250 数控带锯床、高速圆锯机。
 01
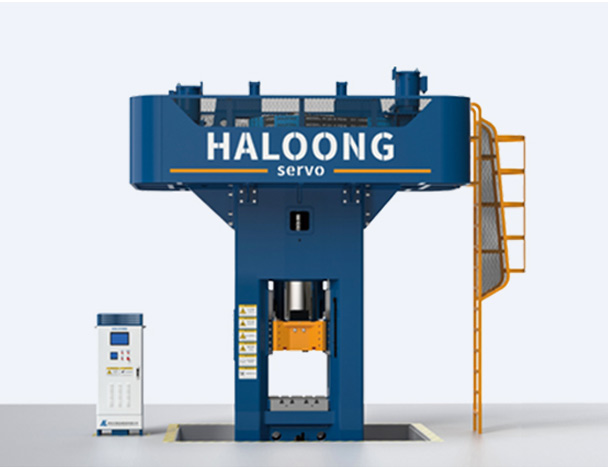
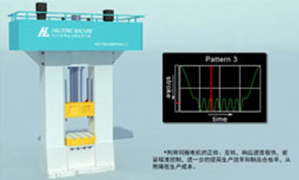
加压能量可在每行程预设定值,每个行程反复实践出大小的平衡和稳定性,保证制品的均一。伺服电机直驱,无需离合制动的反应时间,运行速度更快。
02伺服压力机在锻打下死点时的打击速度很快,起到瞬间温度不均的效果也已被消除,以及滑动卡死(因偏心产生的欠锻件)的情况,而且对同种材料可用不同力度反复加压使之适度变形,实现多次锻压。
03模具只在打击时接触,可以起到对材料模具任其材料的时间非常短,因此模具的温度变化不大,大大延长了模具寿命。
04伺服电机直驱,机械零部件较少,轴承与传动件不易损坏,通常运行,无需常润滑,马达自身即可实现停止,机械式制动器只做二重保护,在停电等紧急时使用,制动片使用寿命很长。
05伺服锻压压力机可设定加压能量,因此无论轻重下料,之后施以设定的能量对材料加压,大吨位压力机也可锻压小型锻件,单位时间的加工量基本无变化,大小兼用,有事半功倍的效果。
06由于只在锻打时才旋转,(摩擦方式为滑动等非连续运转),传统的飞轮效果相比以往的摩擦压力机节能约55%。
07加压方式和以往的摩擦压力机相比,飞轮能量全部转做加压,为瞬间冲击加压方式,因此产生的加压能量很高。
08压力机只在锻打瞬间才转动,飞轮没有过度的旋转振动,可实现基础基建工程,噪音和振动远低于冲击锤。
典型应用
汽车锻件、轴承坯、法兰坯、紧固件、五金工具、工程机械锻件下料。
锻造车间各类黑色金属、有色金属原材料定尺切断。
选型要点
最大切割直径/宽度、工件最大长度。
切割精度要求:长度公差、端面垂直度。
自动化需求:手动/半自动/全自动、是否联动生产线。
材料类型:普通钢、不锈钢、高温合金等。
生产节拍:每小时下料根数、日均产量。